Kompiuterinė rega kokybės kontrolei pramoniniame drabužių gamyboje: realinio laiko defektų aptikimo sistemos
Pramoninio drabužių gamybos procesai apdoroja tūkstančius vienetų kasdien, kur net vienas neaptiktas defektas gali sugriauti visus gamybos partijas. Kompiuterinės regos sistemos dabar leidžia realaus laiko kokybės inspekciją greičiu ir tikslumu, kurie yra neįmanomi žmonėms.
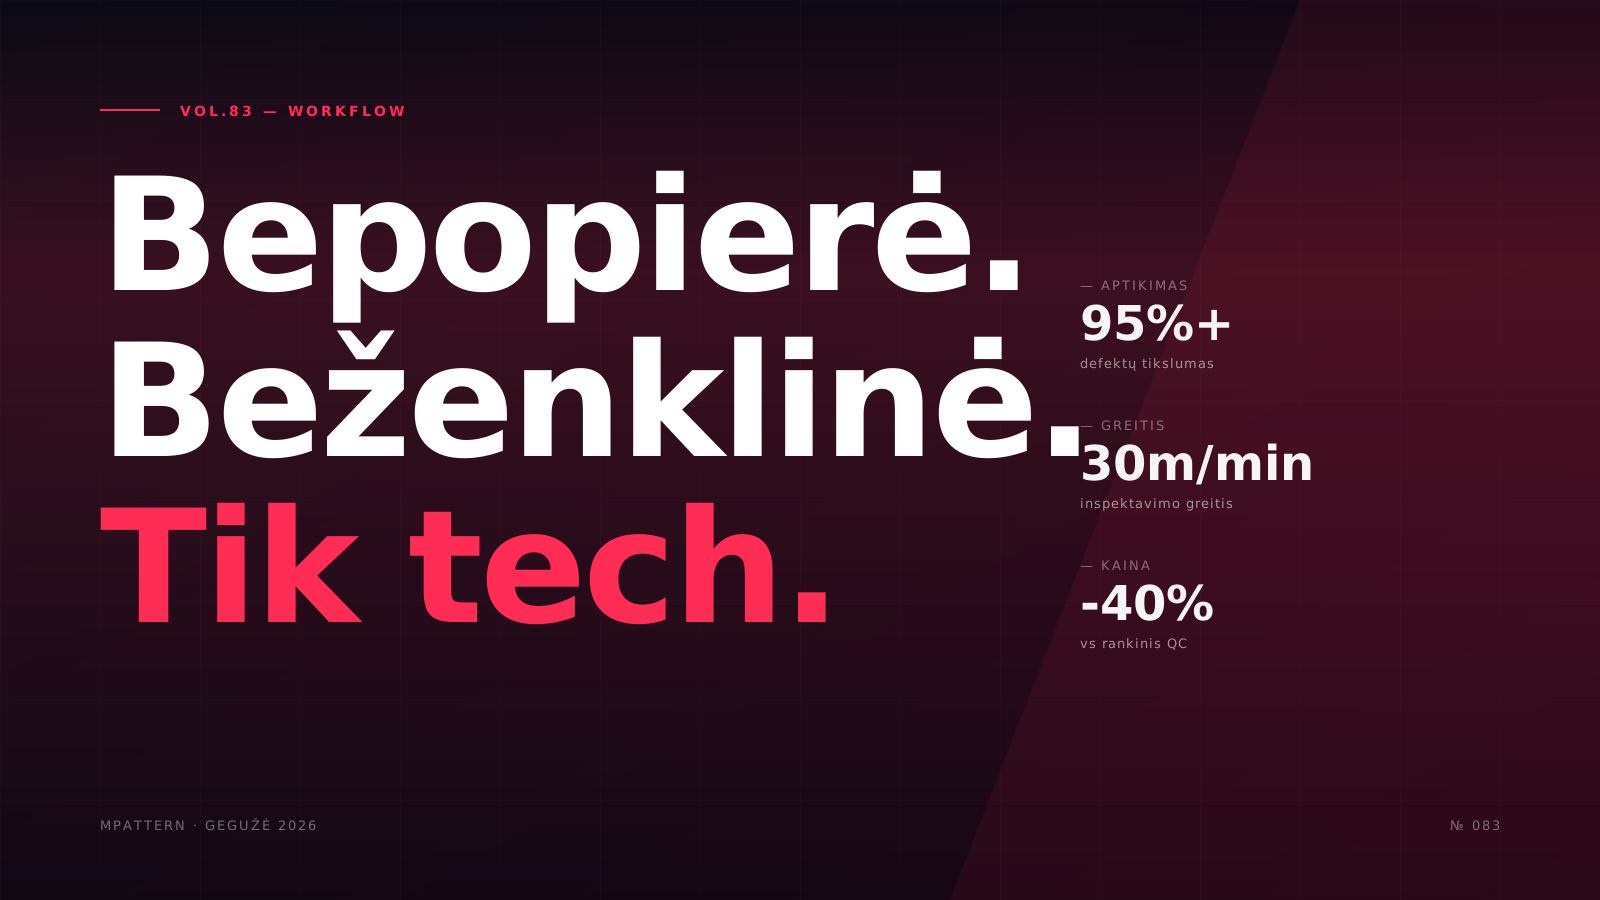
Pramoninio drabužių gamyboje rankinis kokybės kontrolė yra statistiškai neįmanoma. Vidutinio dydžio gamykla, gaminanti 50 000 vienetų per dieną, negali fiziškai patikrinti kiekvieno siuvimo, kiekvieno spaudos derinimo ir kiekvieno audinio neatitikimo be gamybos sutrikdymo. Kompiuterinės regos sistemos tapo vieninteliu realiu laiku atliekamos visapusiškos kokybės užtikrinimo sprendimu pramonės greičiu.
Šios sistemos atspindi fundamentalų pokytį nuo imčių pagrindu atliekamo inspektavimo prie nuolatinio stebėsenos. Vietoj nedidelės produkcijos imties patikrinimo kompiuterinė rega leidžia 100% inspekciją tiesės greičiais, viršijančiais 30 metrų per minutę. Technologija sujungia aukštos skiriamosios gebos vaizdo fiksavimą, specializuotus apšvietimo nustatymus ir treniruotus neuronus tinklus, kad aptiktų defektus, kuriuos žmonės inspektoriai dažnai praleista gamybos spaudžiami.
Vyzantinės regos kokybės sistemų techninė architektūra
Pramoninio drabužių inspektavimo kompiuterinė rega veikia per daugiapakopę linijų sistemą, skirta milisekundžių sprendimams. Aparatūros pagrindą sudaro linijinės nuskaitymo kameros, sumontuotos kritiniuose gamybos taškuose: audinio ritinio inspektavimas prieš pjovimą, siuvimo po-siuvimo sujungimų patikrinimas, spaudos derinimo patvirtinimas ir galutinis drabužio patikrinimas prieš pakavimą.
Linijinės nuskaitymo kameros iš esmės skiriasi nuo ploto nuskaitymo. Jos nuolat nuskaito vieną pikselių eilutę, kai audinis juda po jomis, sudarant pilnus vaizdus sinchronizuotą judėjimu. Šis metodas panaikina defokulavimą, būdingą judantiems tekstilams fotografuoti ir leidžia 2048-8192 pikselių nuskaitymo linijoje skiriamąją gebą. Tipinis nustatymas naudoja kelias kameras su skirtingais spektriniais jautrumais: standartinis RGB spalvų patikrinimui, šalia infraraudonoji sintetinių medžiagų drėgnumui aptikti ir poliarizuoto apšvietimo konfigūracijas, skirtas paviršiaus tekstūros anomalijoms atskleisti.
Skaičiavimo fono procesai šiuos vaizdo srautus perduoda konvoliucinių neuroninių tinklų remiantis dideliais pažymėtų defektų pavyzdžių rinkiniais. Gerai apmokytos šiuolaikinės sistemos patikimai aptinka įprastus defektus, tokius kaip skylės, dėmės, suderintų spaudų, praleistus stygus ir įtampos netaisyklingumais. Apdorojimas vyksta pramonės lygio kraštinėse įrenginiuose, sumontuotuose tiesiogiai inspektavimo vietose, panaikinant tinklo uždelsinimą, kuris padarytu realaus laiko sprendimus neįmanomais.
Integracija su esamomis gamybos sistemomis reikalauja atidaus kalibruojimo. Regos sistemos turi atsižvelgti į audinio ištemptį transportavimo metu, aplinkos apšvietimo kitimus visame gamybos pamainoje ir būdingus tekstūros skirtumus tarp audinių, pliušto ir naudų. Gamintojų dažniausiai 2-4 savaites treniruojamos sistemos jų konkretams produktų liniams, sudarant defektų bibliotekas, kurios atspindi faktines gamybos sąlygas, o ne laboratorijos mėginius.
Defektų klasifikavimo taksonomiją ir aptikimo metodologijos
Drabužių pramonė pripažįsta keturias pagrindines defektų kategorijas, kurios reikalauja skirtingų aptikimo būdų. Audinio defektai pasitaiko tekstilės gamyboje prieš pjovimą: audinių klaidos, siūlų netaisyklingumais, užterštuvai ir tankio svyravimai. Kompiuterinė rega čia sėkli nes šie defektai rodo nuoseklius vaizduojamuosius ženklus skirtingose audinio rūšyse. Skylė pasirodo kaip nutrūkis audinių rašte, neatsižvelgiant į tai, ar medžiaga yra medvilnės tvilis, ar poliestrinis džersejus.
Pjovimo defektai apima dimensijų klaidas, žymės vietos klaidas ir grūdų linijos nukrypimus. Regos sistemos, sumontuotos virš pjovimo stalų, patvirtina gabalų geometriją pagal skaitmenius šablonus, kol audinis pateka į siuvimo operacijas. Šis preemptyvus aptikimas nuo galo sumažina atliekų, kai neteisingai pjauti gabalai būtų surinkti į defektingus drabužius. Pjovimo klaidų aptikimas prieš siuvimą taip pat sumažina medžiagų atliekas.
Siuvimo defektai yra sudėtingiausia aptikimo iššūkis: praleistų stygų, netinkamos stygų tankio, supuvinimo, siūlo įtampos problemų ir sujungimų vietos klaidų. Tai reikalauja kamerų, sumontuotų iš karto po siuvimo galvų, fiksuojančių stygus per 200-300 milisekundžių po susidarymo, kol siūlo įtampa dar matoma. Išplėstines sistemos naudoja struktūruotą šviesos projekciją 3D paviršiaus žemėlapiams sukurti, atskleidžiančioms supuvinimą, nematanomą 2D vaizdams.
Baigiamieji defektai apima spaudos dislokaciją, nepilnąją dažų penetraciją, netinkamą spaudimą ir neteisingą apraišką. Galutinės inspektavimo stotys fotografuoja užbaigtus drabužius iš kelių kampų, palygindamos su nuorodomis vaizdais, sugeneruotais sampel patvirtinimo metu. Mašininio mokymosi modeliai, treniruoti priimtinų variacijos diapazone, nustato praeiti/nepavykti sprendimus, atsižvelgdami į įprastą gamybos toleranciją, kuri iš esmės skiriasi nuo prototipo standartų.
Integracijos iššūkiai senoje gamybos aplinkoje
Senos gamybos įrangos į kompiuterinę regą patinka iš naujo pertvarkant, atsisako keliomis dalyse, nuo želeno lauko diegimo. Esamose gamybos linijose buvo dizaini aplink žmonių inspektavimo stotis su specifiniais apšvietime, erdvėje ir darbo srauto prielaidomis. Regos sistemos reikalauja kontroliuojamo apšvietimo aplinkos, kuri eliminuoja šešėlius, atspindžius ir spalvos temperatūros svyravimus, kurie žeidžia neuronius tinklus.
Fizikinių erdvės apribojimas dažnai draudžia optimalų kamerų sumontuojimą. Idealūs inspektavimo taškai atsiranda nedelsiant po defektus kuriančių operacijų, tačiau gamybos linijos, dizaini priešais dešimtmečius, kaip montuojamos paviršiai, elektros infrastruktūra ar kamerų dėžes. Inžinieriai dažnai pasielgia, sumontuodami kameras toliau išxaunjimo, priimtą sumažėjusį aptikimo pasitikėjimą mainais už galimą instliaciją.
Žmogaus veiksnys pristato netikėtą sudėtingumą. Kokybės inspektoriai, pripratę prie rankinio inspektavimo, dažnai nepasitiki automatizuotomis sistemomis, ypač mokymosi laikotarpiu, kai klaidingų teigiamų rodikliai lieka aukšti. Sėkmingi diegimai sutraukia inspektorius į sistemos treniravimą, naudodami jų patirtį kraštinių atvejų etiketavimui ir aptikimo algoritmų patvirtinimui. Įstaigos, kurios regoje sistemas kūrinyto inspektavimo asistento veikimo reikale nei pakeitimų, atskleidė sklandesnę adaptaciją ir geresnę ilgalaikę tikslumą, kai operatoriai teikia nuolatinę grįžtamąją informaciją.
Duomenų integracija išlieka techniškai reikli. Kompiuterinės regos sistemos generuoja dideles duomenų rinkinius: defektų vietos, laiko žymos, defektų klasifikacijas ir atmestų gabalų vaizdus. Šia informacija turi tekėti į esamas MES (Manufacturing Execution Systems) ir ERP platformas, kad būtu galima atlikti šaknies priežasties analizę ir procesą optimizavimą. Daugeliui drabužių gamintojų trūksta IT infrastruktūros, kad visiškai išnaudotų regos sistemos duomenis, todėl nauda apsiriboja paprastais sprendimais atmesti/priimti, o ne įžvalgomis nuolatiniam tobulinimui.
Ekonominis pagrįstumas ir ROI skaičiavimo sistema
Pramonės kompiuterinė regos sistemos yra didelės kapitalo investicijos — nuo vienos stoties iki išsamių kelių taškų tikrinimo tinklų. Finansinis pagrįstumas reikalauja atskleisti rankinio kokybės kontrolės pasislėpusias išlaidas: neaptiktus defektus pasiekiančius klientus, inspektoriaus nuovargio sukeltas klaidų rodiklius ir inspektavimo kliūtis, ribojančias linijos greičius.
Tiesioginė darbo sąmatų sumažinimas sudaro ryškiausią naudą. Tipinėje drabužių gamybos linijoje per pamainą dirba keli etatiniai kokybės inspektoriai. Visą parą veikiančios regos sistemos sumažina monotoniško rankinio tikrinimo ir kartu pagerina aptikimą, todėl dalis komandos gali pereiti prie priežiūros ir sistemos mokymo. Atsipirkimo greitis priklauso nuo sistemos sudėtingumo ir gamybos apimties.
Defekto sąmatų išvengimas teikia didesnę, bet sunkiau kiekybiškai samprotaujamą grąžą. Defektas, aptiktas po siuvimo, bet prieš pakavimą, kainuoja šiek tiek taisymo darbo ir medžiagų; tas pats defektas, pasiekęs mažmeninę prekybą, kainuoja daug daugiau dėl grąžinimų, logistikos ir žalos prekės ženklui. Didelės apimties įmonėse daugumos defektų sugavimas prieš pakavimą kasmet padeda išvengti didelių išlaidų.
Pralaidumo patobulinimas atsiranda iš inspektavimo kliūčių panaikinimo. Rankinis inspektavimas reikalauja sulėtinti arba pristabdyti gamybą dėl atidaus inspektavimo. Regos sistemos inspektuoja pilnoje linijos greičyje, leidžiant padidinti pralaidumą be papildomos grindų erdvės ar įrangos. Objektams, kurie veikia netoli talpos, tai tiesiogiai pavertimas į pelningą augimą be proporcingo sąmatų padidėjimo.
Priežiūros sąmatai reikalauja realiausio biudžeto. Pramonės kameros, apšvietimo sistemos ir skaičiavimo aparatūra veikia griežtoje aplinkoje su audinio dulkės, temperatūros svyravimais ir mechaninių vibracijos. Metinės priežiūros sutartys prie sistemos pirkimo kainos prideda nuolatinių išlaidų, sudarydamos švarinima, kalibravima ir komponentų pakeitimą. Programinės įrangos atnaujinimai, teikiantys pagerintus defektų aptikimo algoritmus, rodo nepertraukiamas vartojimas, kai tiekėjai perjungiasi į prenumeratos licencijų modelius.
Ateities trajektorija: hiperspektraliniai vaizdai ir numatanti kokybė
Dabartinės kompiuterinės regos sistemos veikia pirmiausia matomojo spektro sviesoje su retais infraraudonaisiais papildomais. Atsiradimu hiperspektralinias vaizdo technologija nuskaito dešimtis bangų ilgio juostų tuo pačiu, atskleizdami defektus, nematomus standartiniams RGB kameroms. Cheminis užteršimas, drėgmės turinio svyravimai ir dažų penetracijos gilumas - visi rodo skirtingus spektrinius ženklus, kurie gali būti aptikti hiperspektalinės analizės.
Hiperspektrinė analizė taip pat gali padėti numatyti kai kuriuos gedimus dar prieš jiems tampant matomiems. Drabužiai, rodantys po-paviršiaus įtempio sustiprinimus, gali būti pažymėti visada patikrinti arba proceso pritaikyti prieš siūlo nesėkmė. Tačiau hiperspektralinės kameros šiuo metu kelis kartus brangesnės už standartines pramonės regos sistemas, ribojant diegimą didelio vertės techniniams tekstiliams ir mados prekėms, kur defekto sąmatai pagrindi premium inspektavimo technologiją.
Numatyta kokybė vaizduoja sekančią evoliuciją viršus defekto aptikimą. Susukoreliavus regos sistemos duomenis su gamybos parametrais—mašinos nustatymai, operatoriau skyriai, medžiagų paketo numeriai, aplinkos sąlygos—mašininio mokymosi modeliai identifikuoja sąlygas, kurios didina defekto tikimybę prieš defektų gaminimą. Tai leidžia prevencinei intervencijam: siuvimo mašinos įtampos reguliavimui, pjovimo peilio pakeitimui arba grąžinimui probleminės medžiagų partijų antrinėms prekėms.
Ilgainiui regos patikros sujungimas su skaitmeniniais lekalų įrankiais, tokiais kaip MPattern, galėtų leisti optimizuoti kokybę uždaru ciklu: kai regos sistemos aptinka sistemingas tinkamumo problemas ar konstrukcijos defektus, šis grįžtamasis ryšys galėtų padėti koreguoti lekalus kitoms gamybos serijoms. Ši integracija tarp skaitmeninės šablono vystymosi ir gamybos kokybės kontrolės vaizduoja fundamentalų pokytį nuo reaktyvaus inspektavimo prie proaktyvaus gamybai suderinamo dizaino.
Baigiamoji dalis: inspektavimo-laisvo gamybos horizontas
Kompiuterinės regos technologija subrenduvusi iš eksperimentinių pilotiniųjų projektų iki gamybai kritine infrastruktūra drabužių pramonės gamyboje. Klausimas, orientuotasis gamintojams, nėra daugiau, ar priimti regoje grindžiamąją kokybės kontrolę, o kaip greitai masteoti diegimą gamybos tinklą. Įstaigos, atideldamos diegimą, orientuotasios konkurenciniais nuostoliais, nes konkurentai pasiekia aukštesnę kokybę žemiau sąmatų per automatizuotą inspektavimą.
Galutina trajektorija rodo inspektavimo-laisvą gamybą: gamybos sistemos su pakankamai preciziais valdymais, kurie defektai taps statistiškai neįmanomi, o ne rutininiai pasiteikymai. Regos sistemos evoliucija iš defekto aptikimo į procesą optimizavimo įrankius, teikdami realaus laiko grįžtamąją informaciją, kuri laiko gamybą kokybės šiose ribose, ne gaudami defektus po susidarymo. Šablono kūrėjams ir dizaino komandai, tai reiškia didesnį pasitikėjimą, kad skaitmeniniai dizainai bus tiksliai išversti į fizines prekes, sumažinant sampel iteracijas, tradicioniškai reikalingas gamybai darnumui pasiekti.
MPattern veikia šios grandinės pradžioje: jis sukuria lekalus pagal kiekvieno žmogaus individualius matmenis, todėl tinkamumas įdiegiamas į lekalą dar prieš ką nors iškerpant. Kai pramonė juda prie nesurišto integracijos tarp dizaino, šablono inžinerijos ir gamybos vykdymo, skirtis tarp kokybės kontrolės ir kokybės dizaino tęsiasi tirpti.
Dažni klausimai
Koks yra kompiuterinės regos sistemos tikslumas, palyginti su žmonių inspektoriais?
Gerai apmokytos pramoninės regos sistemos labai patikimai aptinka įprastus defektus, tokius kaip skylės, dėmės ir siuvimo klaidos. Skirtingai nei žmonės inspektoriai, jos dirba stabiliai 24/7, be nuovargio, kuris per ilgą pamainą blogina rankinį tikrinimą.
Kokias audinio defektų rūšis gali aptikti kompiuterinė rega, kurią žmonės praleistai?
Regos sistemos yra gabuos aptikdamos subtilias spalvų variacijonius (per 2-3% toleranciją), mikroskopines skyles, žemiau 0.5 mm skersmens ir sisteminius šablono netaisyklingumias visose audinio ritiniu. Hiperspektralinės sistemos gali atskleisti cheminius ir drėgmės skirtumus, nematomus žmogaus akiai, ir padeda pastebėti problemas dar prieš joms tampant matomoms.
Kiek laiko trunka kompiuterinės regos sistemos treniravimas konkrečiai gamybos linijai?
Pradinis sistemos treniravimas reikalauja 2-4 savaičių nustatymo šablonų iš faktinės gamybos, kuriančios bibliotekas su 5000-10000 pažymėtais vaizdaiskai defekto kategorijai. Sistemos tęsia mokymąsi per operatoriaus grįžtamąja informacijas apie klaidingus teigiamus arba neigiamus, pasiekiant optimalų tikslumą po 50000-100000 inspektavimo įvykių apdorojimo. Treniravimo laikas priklauso nuo produkto sudėtingumo ir defekto varieteto.
Koks yra numatytas pramonės regos kokybės kontrolės sistemų atsigrajimo laikotarpis?
Atsipirkimas pirmiausia priklauso nuo apimties: kuo daugiau vienetų įmonė apdoroja, tuo greičiau sistema atsiperka. Sutaupoma perskirsčius inspektorių darbą, išvengus defektų, pasiekiančių klientus, kaštų ir pašalinus tikrinimo kliūtis, kurios lėtina liniją. Kapitalo investicija labai skiriasi pagal mastą — nuo vienos stoties iki kelių taškų tinklo.
Su MPattern
Pjaustykite be spausdinimo — projektoriaus režimas
Projektuokite modelį tiesiai ant audinio. Nulis popierius, nulis juostos, garantuota 1:1 mastelė.
Išbandyti projektoriaus režimąSusiję straipsniai
Fashion tech
Geriausia programinė įranga siuvimui su projektoriumi 2026: techninis vadovas nuodugnūs siuvėjams
Fashion tech
Virtualus bandymas su dirbtinių intelektu: kaip didieji mados prekių ženklai keičia e-komercijos pritalpą
Lekalų braižymas
Kaip matuoti kūną siuvimo raštams: profesionalios technikos tiksliems drabužiams