Visión artificial para el control de calidad en la confección industrial: sistemas de detección de defectos en tiempo real
La confección industrial procesa miles de unidades al día, y un solo defecto no detectado puede comprometer lotes enteros de producción. Los sistemas de visión artificial permiten ahora la inspección de calidad en tiempo real a velocidades y niveles de precisión imposibles para operadores humanos.
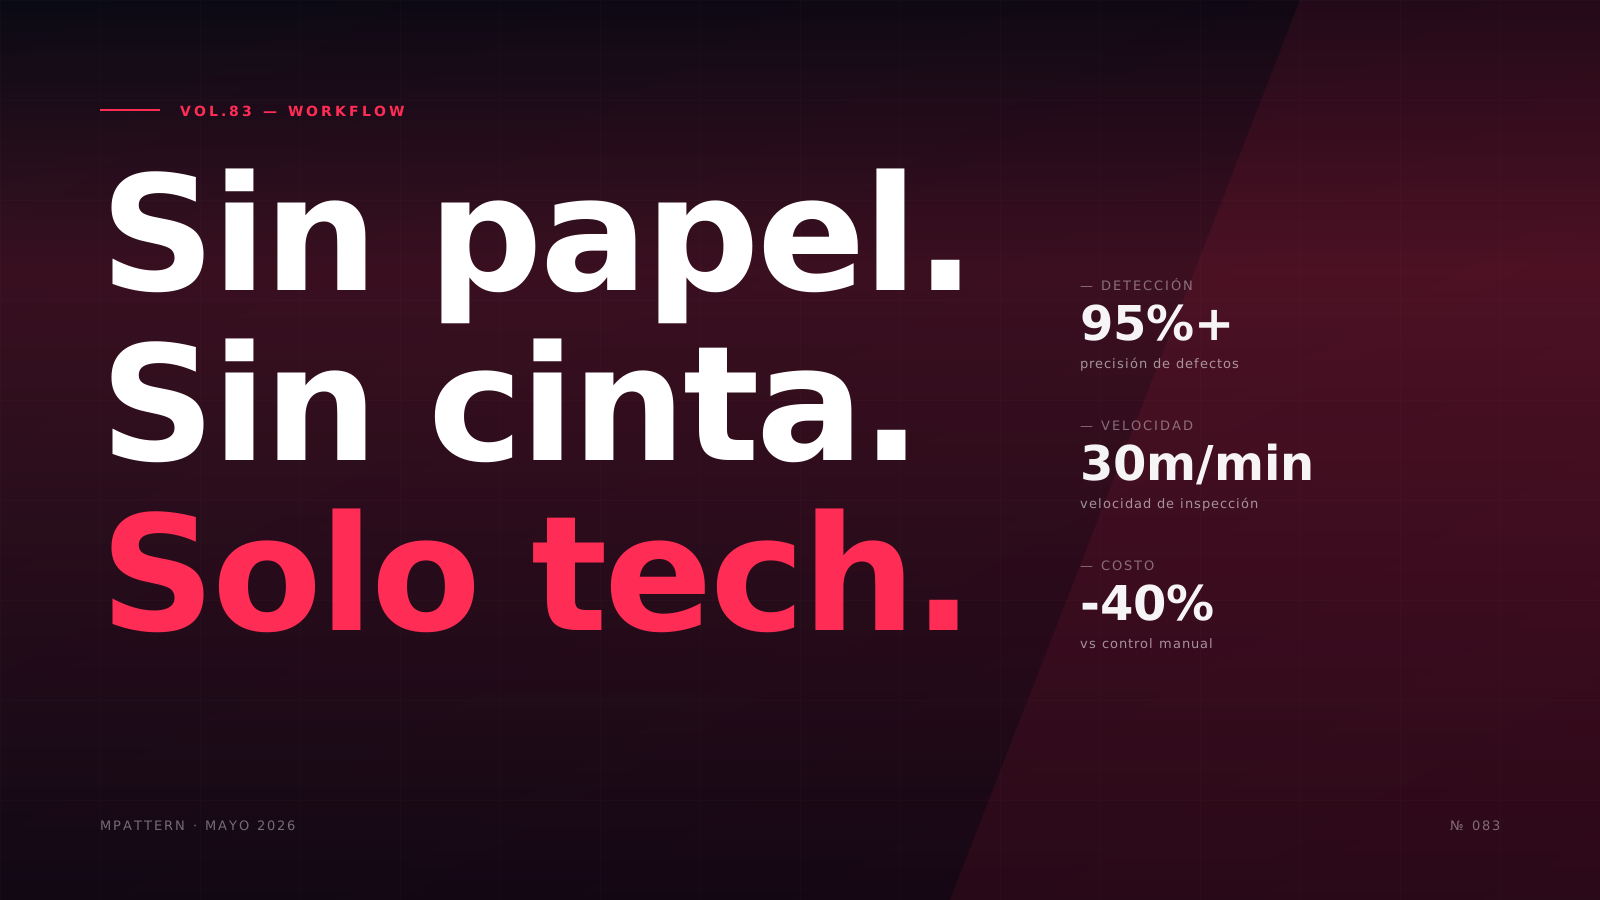
La confección industrial opera a una escala donde el control de calidad manual se convierte en una imposibilidad estadística. Una planta mediana que produce 50.000 unidades diarias no puede inspeccionar físicamente cada costura, cada alineación de estampado, cada inconsistencia de tela sin generar cuellos de botella que paralicen la producción. Los sistemas de visión artificial han surgido como la única solución viable para garantizar calidad de manera integral y en tiempo real a velocidades industriales.
Estos sistemas representan un cambio fundamental: se pasa de la inspección por muestreo al monitoreo continuo. En lugar de revisar una pequeña muestra de la producción, la visión artificial permite una inspección del 100% de las piezas a velocidades de línea que superan los 30 metros por minuto. La tecnología combina imágenes de alta resolución, configuraciones especializadas de iluminación y redes neuronales entrenadas para detectar defectos que los inspectores humanos suelen pasar por alto bajo la presión productiva.
Arquitectura técnica de los sistemas de inspección por visión
La visión artificial industrial para la inspección de prendas opera a través de un flujo de procesamiento de múltiples etapas diseñado para la toma de decisiones en milisegundos. La base de hardware consiste en cámaras de escaneo lineal ubicadas en puntos críticos de producción: inspección del rollo de tela antes del corte, verificación de costuras después del ensamble, validación de alineación de estampados y revisión final de la prenda antes del empaque.
Las cámaras de escaneo lineal difieren de manera fundamental de las cámaras de área. Capturan una fila de píxeles de forma continua mientras la tela se desplaza por debajo de ellas, construyendo imágenes completas mediante movimiento sincronizado. Este enfoque elimina el desenfoque inherente a fotografiar textiles en movimiento y permite densidades de resolución de 2.048 a 8.192 píxeles por línea de escaneo. Una configuración típica usa múltiples cámaras con distintas sensibilidades espectrales: RGB estándar para la verificación de color, infrarrojo cercano para la detección de humedad en sintéticos, y configuraciones de iluminación polarizada para revelar anomalías en la textura superficial.
El backend computacional procesa estos flujos de imágenes a través de redes neuronales convolucionales entrenadas con grandes conjuntos de ejemplos de defectos etiquetados. Los sistemas modernos bien entrenados detectan con fiabilidad los defectos más comunes: agujeros, manchas, estampados desalineados, puntadas saltadas e irregularidades de tensión. El procesamiento ocurre en dispositivos edge de grado industrial ubicados directamente en los puntos de inspección, lo que elimina la latencia de red que haría imposible la toma de decisiones en tiempo real.
La integración con los sistemas de producción existentes requiere una calibración cuidadosa. Los sistemas de visión deben tener en cuenta el estiramiento de la tela durante el transporte, las variaciones de iluminación ambiental a lo largo de los turnos de producción y las diferencias de textura inherentes entre tejidos planos, de punto y no tejidos. Los fabricantes suelen dedicar entre 2 y 4 semanas a entrenar los sistemas para sus líneas de productos específicas, construyendo bibliotecas de defectos que reflejan las condiciones reales de producción y no muestras de laboratorio.
Taxonomía de clasificación de defectos y metodologías de detección
La industria de la confección reconoce cuatro categorías principales de defectos, cada una de las cuales requiere enfoques de detección distintos. Los defectos de tela se producen durante la fabricación textil antes del corte: errores de tejido, irregularidades de hilo, manchas de contaminación y variaciones de densidad. La visión artificial destaca aquí porque estos defectos exhiben firmas visuales consistentes en distintos tipos de tela. Un agujero aparece como una discontinuidad en el tejido independientemente de si el material es sarga de algodón o jersey de poliéster.
Los defectos de corte incluyen errores dimensionales, errores en la ubicación de marcas y desviaciones en la dirección del hilo. Los sistemas de visión posicionados sobre las mesas de corte verifican la geometría de las piezas frente a los moldes digitales antes de que la tela ingrese a las operaciones de costura. Esta detección preventiva evita el desperdicio posterior cuando las piezas mal cortadas habrían sido ensambladas en prendas defectuosas. Detectar los errores de corte antes de la costura también reduce el desperdicio de material.
Los defectos de costura constituyen el desafío de detección más complejo: puntadas saltadas, densidad de puntada incorrecta, fruncido, problemas de tensión del hilo y errores en la ubicación de las costuras. Estos requieren cámaras posicionadas inmediatamente después de los cabezales de costura, capturando las puntadas dentro de 200 a 300 milisegundos de su formación mientras la tensión del hilo aún es visible. Los sistemas avanzados proyectan luz estructurada para crear mapas 3D de la superficie, revelando fruncidos invisibles para la imagen 2D.
Los defectos de acabado incluyen desalineación del estampado, penetración incompleta del tinte, planchado inadecuado y fijación incorrecta de avíos. Las estaciones de inspección final fotografían las prendas terminadas desde múltiples ángulos y las comparan con imágenes de referencia generadas durante la aprobación del muestrario. Los modelos de aprendizaje automático entrenados con rangos de variación aceptables determinan las decisiones de aprobado/rechazado, teniendo en cuenta las tolerancias normales de producción, que difieren de manera fundamental de los estándares de prototipo.
Desafíos de integración en entornos de producción heredados
Incorporar visión artificial a plantas de manufactura consolidadas enfrenta restricciones que no existen en instalaciones nuevas. Las líneas de producción existentes fueron diseñadas en torno a estaciones de inspección humana con supuestos específicos sobre iluminación, espaciado y flujo de trabajo. Los sistemas de visión requieren entornos de iluminación controlados que eliminen sombras, reflejos y variaciones de temperatura de color que confunden las redes neuronales.
Las limitaciones de espacio físico suelen impedir la ubicación óptima de las cámaras. Los puntos de inspección ideales se encuentran inmediatamente después de las operaciones que generan defectos, pero las líneas de producción diseñadas hace décadas carecen de superficies de montaje, infraestructura eléctrica o espacio libre para las carcasas de las cámaras. Los ingenieros frecuentemente deben conformarse con posicionar las cámaras más adelante en la línea, aceptando una menor confianza en la detección a cambio de una instalación viable.
El factor humano presenta una complejidad inesperada. Los inspectores de calidad acostumbrados al examen manual suelen desconfiar de los sistemas automatizados, especialmente durante el período de aprendizaje cuando las tasas de falsos positivos aún son altas. Las implementaciones exitosas involucran a los inspectores en el entrenamiento del sistema, aprovechando su experiencia para etiquetar casos límite y validar los algoritmos de detección. Las plantas que posicionan los sistemas de visión como herramientas de asistencia al inspector —en lugar de reemplazos— reportan una adopción más fluida y una mejor precisión a largo plazo, ya que los operadores aportan retroalimentación continua.
La integración de datos sigue siendo técnicamente exigente. Los sistemas de visión artificial generan conjuntos de datos masivos: ubicaciones de defectos, marcas de tiempo, clasificaciones de defectos e imágenes de piezas rechazadas. Esta información debe fluir hacia los sistemas MES (Sistemas de Ejecución de Manufactura) y plataformas ERP existentes para habilitar el análisis de causa raíz y la optimización de procesos. Muchos fabricantes de ropa carecen de la infraestructura de TI necesaria para aprovechar plenamente los datos del sistema de visión, lo que limita el retorno a simples decisiones de rechazar/aceptar en lugar de obtener información para la mejora continua.
Viabilidad económica y marco de cálculo del retorno de inversión
Los sistemas industriales de visión artificial representan inversiones de capital significativas, desde instalaciones de una sola estación hasta redes de inspección multipunto integrales. La justificación financiera requiere cuantificar los costos ocultos en el control de calidad manual: defectos no detectados que llegan al cliente, tasas de error relacionadas con la fatiga de los inspectores y cuellos de botella de inspección que limitan las velocidades de línea.
La reducción directa del costo de mano de obra constituye el beneficio más visible. Una línea de producción de prendas típica emplea varios inspectores de calidad de tiempo completo por turno. Los sistemas de visión que operan las 24 horas del día, los 7 días de la semana, reducen la inspección manual repetitiva al tiempo que mejoran las tasas de detección, por lo que parte del equipo puede reorientarse a la supervisión y el entrenamiento del sistema. La velocidad con la que la inversión se recupera depende de la sofisticación del sistema y el volumen de producción.
Evitar los costos de defectos proporciona retornos mayores, aunque más difíciles de cuantificar. Un defecto detectado después de la costura pero antes del empaque supone cierto costo de retrabajo y material; el mismo defecto que llega a la distribución minorista cuesta mucho más en devoluciones, logística y daño a la marca. Para plantas de alto volumen, detectar la mayoría de los defectos antes del empaque evita costos de defectos sustanciales cada año.
Las mejoras en el rendimiento surgen de la eliminación de los cuellos de botella de inspección. La inspección manual requiere ralentizar o detener la producción para un examen minucioso. Los sistemas de visión inspeccionan a la velocidad completa de la línea, lo que permite un mayor rendimiento sin espacio adicional en el piso ni equipos adicionales. Para las plantas que operan cerca de su capacidad, esto se traduce directamente en crecimiento de ingresos sin incrementos proporcionales de costos.
Los costos de mantenimiento requieren un presupuesto realista. Las cámaras industriales, los sistemas de iluminación y el hardware de computación operan en entornos exigentes con polvo de tela, variaciones de temperatura y vibración mecánica. Los contratos de mantenimiento anuales añaden un costo recurrente sobre el precio de compra, que cubre limpieza, calibración y reemplazo de componentes. Las actualizaciones de software que mejoran los algoritmos de detección de defectos representan gastos continuos a medida que los proveedores migran a modelos de licenciamiento por suscripción.
Perspectivas futuras: imágenes hiperespectrales y calidad predictiva
Los sistemas de visión artificial actuales operan principalmente en el espectro de luz visible con suplementación ocasional de infrarrojo cercano. La tecnología emergente de imágenes hiperespectrales captura docenas de bandas de longitud de onda simultáneamente, revelando defectos invisibles para las cámaras RGB estándar. La contaminación química, las variaciones en el contenido de humedad y la profundidad de penetración del tinte exhiben firmas espectrales distintas detectables mediante análisis hiperespectral.
El análisis hiperespectral también puede ayudar a anticipar algunas fallas antes de que se vuelvan visibles. Las prendas con concentraciones de tensión subsuperficial pueden marcarse para una inspección reforzada o un ajuste del proceso antes de que se produzca la falla en la costura. Sin embargo, las cámaras hiperespectrales actualmente cuestan varias veces más que los sistemas de visión industrial estándar, lo que limita su adopción a textiles técnicos de alto valor y artículos de lujo donde los costos de defectos justifican la tecnología de inspección premium.
La calidad predictiva representa la próxima evolución más allá de la detección de defectos. Al correlacionar los datos del sistema de visión con los parámetros de producción —configuraciones de máquina, asignaciones de operadores, números de lote de materiales, condiciones ambientales—, los modelos de aprendizaje automático identifican condiciones que aumentan la probabilidad de defectos antes de que estos ocurran. Esto permite una intervención preventiva: ajustar la tensión de la máquina de coser, cambiar las cuchillas de corte o redirigir lotes de material problemáticos a productos secundarios.
A más largo plazo, conectar la inspección por visión con herramientas digitales de moldería como MPattern podría habilitar la optimización de calidad en circuito cerrado: cuando los sistemas de visión detectan problemas sistemáticos de ajuste o defectos de construcción, esa retroalimentación podría informar ajustes en los moldes para las siguientes corridas de producción. Esta integración entre el desarrollo digital de moldes y el control de calidad de manufactura representa un cambio fundamental: de la inspección reactiva al diseño proactivo orientado a la fabricabilidad.
Conclusión: el horizonte de la producción sin inspección manual
La tecnología de visión artificial ha madurado, pasando de proyectos piloto experimentales a infraestructura crítica de producción en la confección industrial. La pregunta que enfrentan los fabricantes ya no es si adoptar el control de calidad basado en visión, sino con qué rapidez escalar la implementación en sus redes de producción. Las plantas que demoran la adopción enfrentan desventajas competitivas a medida que sus rivales logran mayor calidad a menores costos mediante la inspección automatizada.
La trayectoria final apunta hacia una producción sin inspección manual: sistemas de manufactura con un control suficientemente preciso como para que los defectos se conviertan en imposibilidades estadísticas en lugar de ocurrencias rutinarias. Los sistemas de visión evolucionan de la detección de defectos a herramientas de optimización de procesos, proporcionando retroalimentación en tiempo real que mantiene la producción dentro de los límites de calidad en lugar de detectar defectos después de su formación. Para los molderistas y los equipos de diseño, esto significa mayor confianza en que los diseños digitales se traducirán con precisión en productos físicos, reduciendo las iteraciones de muestrario que tradicionalmente se requieren para alcanzar la viabilidad de manufactura.
MPattern trabaja en el inicio de esa cadena: genera moldes a medida a partir de las medidas de cada persona, de modo que el ajuste queda incorporado en el molde antes de que se corte cualquier cosa. A medida que la industria avanza hacia una integración fluida entre diseño, ingeniería de moldes y ejecución de manufactura, la distinción entre control de calidad y diseño de calidad continúa disolviéndose.
Preguntas frecuentes
¿Qué tan precisos son los sistemas de visión artificial comparados con inspectores humanos para detectar defectos en prendas?
Los sistemas industriales de visión artificial bien entrenados detectan defectos comunes como agujeros, manchas y errores de costura con alta fiabilidad. A diferencia de los inspectores humanos, mantienen un desempeño constante durante las 24 horas del día, los 7 días de la semana, sin la fatiga que deteriora la inspección manual a lo largo de un turno prolongado.
¿Qué tipo de defectos en tela puede detectar la visión artificial que los humanos normalmente no ven?
Los sistemas de visión destacan en la detección de variaciones de color sutiles, agujeros microscópicos de diámetro muy reducido e irregularidades sistemáticas en el tejido a lo largo de grandes rollos de tela. Los sistemas hiperespectrales pueden revelar diferencias químicas y de humedad invisibles para la inspección humana, lo que ayuda a identificar problemas antes de que sean visibles.
¿Cuánto tiempo toma entrenar un sistema de visión artificial para una línea de confección específica?
El entrenamiento inicial del sistema requiere entre 2 y 4 semanas de captura de ejemplos de defectos de la producción real, construyendo bibliotecas con miles de imágenes etiquetadas por categoría de defecto. Los sistemas continúan aprendiendo mediante la retroalimentación de los operadores sobre falsos positivos y negativos, alcanzando una precisión óptima tras procesar cientos de miles de eventos de inspección. El tiempo de entrenamiento depende de la complejidad del producto y la variedad de defectos.
¿En cuánto tiempo se recupera la inversión en un sistema industrial de control de calidad por visión?
La recuperación de la inversión depende principalmente del volumen: cuantas más unidades procese la planta, más rápido se amortiza el sistema. Los ahorros provienen de reasignar la mano de obra de inspección, evitar los costos de defectos que llegan a los clientes y eliminar los cuellos de botella de inspección que frenan la línea. La inversión de capital varía ampliamente según la escala del sistema, desde una sola estación hasta una red multipunto.
Términos del glosario relacionados
With MPattern
Cut without printing — projector mode
Project the pattern directly onto fabric. Zero paper, zero taping, guaranteed 1:1 scale.
Try projector modeArtículos relacionados
Fashion Tech
Mejor Software para Coser con Proyector en 2026: Guía Técnica para Costureros Profesionales
Fashion Tech
Prueba Virtual con IA: Cómo las Grandes Marcas de Moda Están Redefiniendo el Ajuste en el Ecommerce
Fashion Tech
Robótica de costura y sewbots: estado de la automatización en la confección 2026